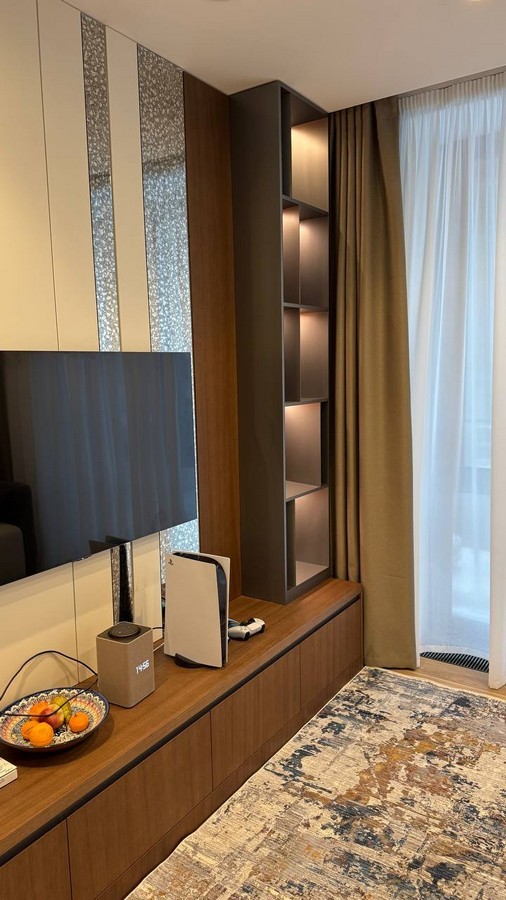
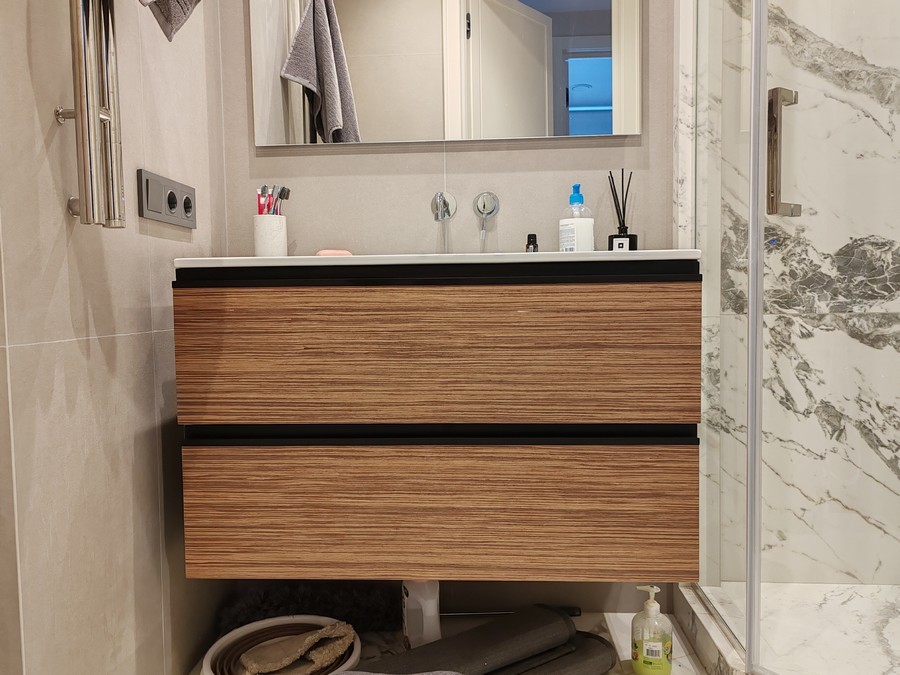
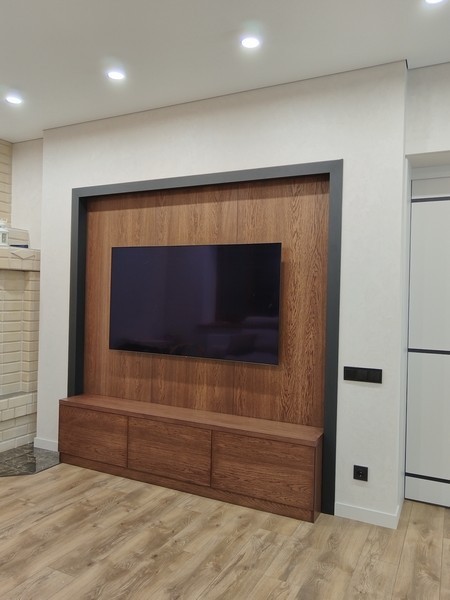
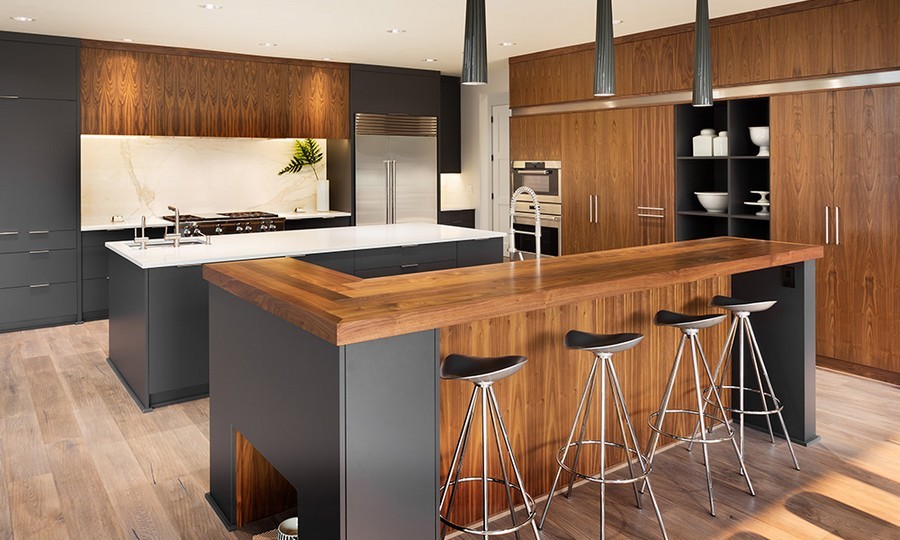
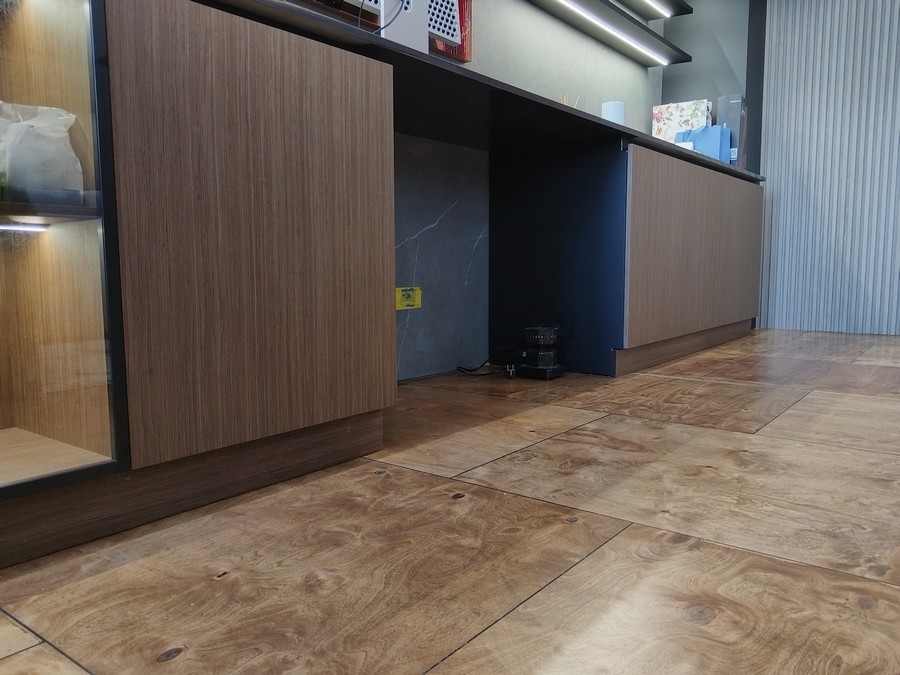
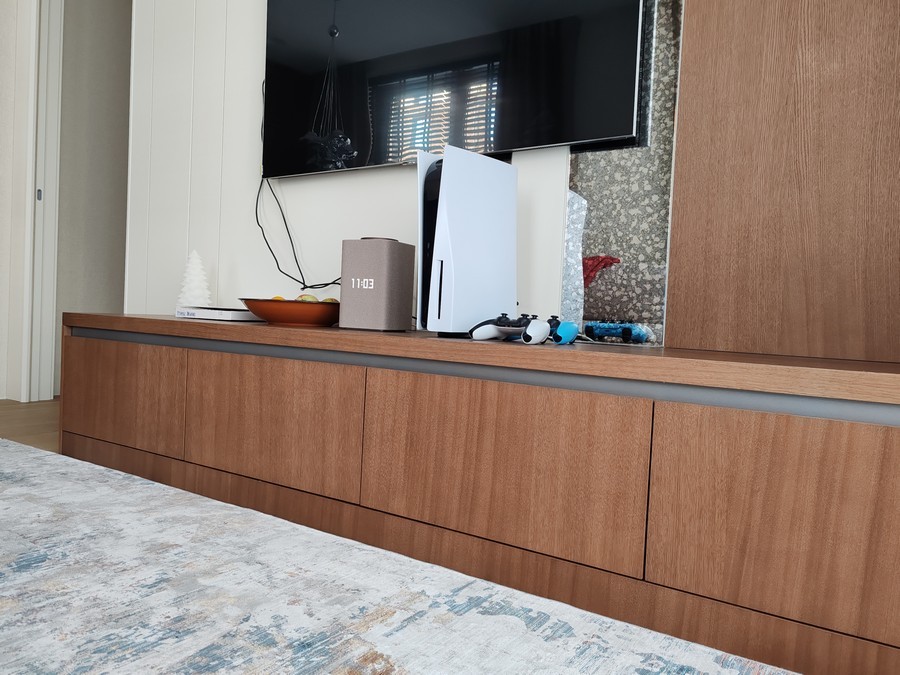
Шпонированная мебель — это золотая середина между дорогостоящими изделиями из массива дерева и бюджетными вариантами из ЛДСП. Она позволяет создавать предметы интерьера с уникальной, богатой текстурой натурального дерева, сохраняя при этом стабильность формы и доступную стоимость. Основа такого производства — высокотехнологичное оборудование, которое обеспечивает точность, скорость и безупречное качество.
Технологический процесс создания шпонированных изделий
Производство состоит из нескольких ключевых этапов, каждый из которых требует специализированного станка.
В качестве базы для шпона чаще всего используют плиты МДФ или фанеру. Эти материалы стабильны, не подвержены деформации от влажности и температуры так сильно, как массив.
Форматно-раскроечный станок: нарезает плитный материал в точный размер будущих деталей (например, фасадов, стенок корпуса).
Кромкооблицовочный станок: наносит кромку на торцы деталей до нанесения шпона. Это важный шаг, защищающий основу от влаги и создающий завершённый вид.
Сам шпон — это тонкий срез древесины.
Станок для раскроя шпона (шпонострогальный): подготавливает листы шпона, подбирая их по рисунку и цвету для создания симметричных узоров («книга», «бабочка»).
Пресс для облицовки. Это сердце производства. Существует два основных типа:Холодный пресс: используется контактный клей. Шпон вручную прикладывается к основе и помещается под пресс на несколько часов. Метод подходит для небольших мастерских и сложных радиусных деталей.
Горячий гидравлический пресс: наиболее распространённый метод на производстве. Деталь с нанесённым клеем и уложенным шпоном помещается в пресс, который прижимает шпон к поверхности, а нагрев активирует клеевой состав. Этот метод исключает образование пузырей воздуха и обеспечивает идеальное прилегание .
После прессования деталь отправляется на финальные операции.
Форматно-обрезной станок: обрезает излишки шпона по контуру детали.
Калибровально-шлифовальный станок: выравнивает поверхность, удаляя микро-неровности и остатки клея. Станок последовательно использует абразивы разной зернистости для достижения идеальной гладкости.
Покрасочная камера: на подготовленную поверхность наносится лак, масло или эмаль в несколько слоёв. Каждый слой просушивается, что создаёт прочное защитно-декоративное покрытие.
Подбор рисунка: высококачественные изделия отличает непрерывность древесного рисунка на стыках. Для этого используются техники подбора шпона «в зеркальном отражении» или «в ёлочку» и т.п..
Отсутствие дефектов: качественная плита не имеет воздушных карманов, трещин, нахлёстов или следов клея на поверхности.
Адгезия (сцепление): правильно подобранный клей и режим прессования гарантируют, что со временем шпон не отслоится на торцах или выпуклых частях.
Покрытие: финишный слой лака должен быть равномерным. Качественное лаковое покрытие защищает шпон от ультрафиолета (не даёт выцветать), влаги и механических повреждений. Оно может быть матовым, глянцевым или суперматовым (soft-touch). Хороший тест — капнуть немного воды на незаметный участок; она должна скатываться, а не впитываться.
Поскольку основа мебели сделана из стабильного материала (МДФ/фанера), а шпон лишь наклеен на неё, готовое изделие гораздо меньше реагирует на перепады влажности и температуры в помещении, чем дверь или столешница из цельного массива, которая может разбухнуть или рассохнуться.